

Как выбрать окрасочную камеру для производства?
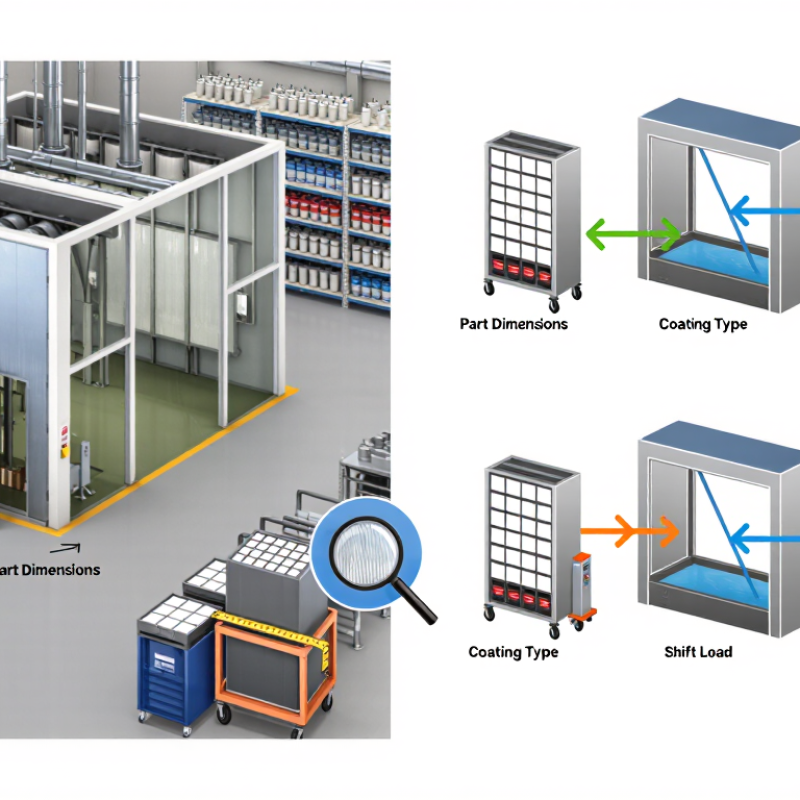
Выборочной камеры начинается не с каталога окраса, а с анализа производства. Важно знать размеры изделий, тип покрытия и плановую загрузку смены. Для металлических дверей и мелких деталей подходят разные рабочие зоны. Измерьте самое лучшее изделие вместе с тележкой или подвесом. Оставьте место для прохода и оборудования для обслуживания. Окрасочная камера должна продолжить первый поток работ, а не только сегодняшнему заказу.
Уточните требования к вентиляции, фильтрации и отводу тепла. Проверьте, доступны ли на оборудовании необходимые электропитание и подключение воздуховодов. Сравните сухую фильтрацию и водяную завесу с учетом материалов, объема окраски и затрат на обслуживание. Попросите поставщика показать расчётность производительности и объяснить, как меняют фильтры. Это важная деталь. Даже мощная система неудобна, если расходники трудно достать.
Оцените не только цену покупки, но и ежедневные расходы, простую очистку, доступ к узлам и возможности расширения. Полезно посетить действующий объект и поговорить с оператором: в документации не всегда важны мелочи. Например, очень удобно очищать решётки после рабочих смен. Универсального решения нет. Иногда заказчик переоценивает будущую загрузку — это стоит перепроверить. Грамотный выбор основывается на параметрах изделия, состоянии цеха и понятном плане обслуживания.
Применение окрасочной камеры в производственном процессе
Как выбрать окрасочную камеру для производства?
Окрасочная камера становится частью производственной цепочки, а не отдельным помещением для нанесения покрытий. Заготовка производится после подготовки поверхности, проходит окрашивание, затем сушку и контроль. Такая помада помогает уменьшить пыль на свежих насадках и избежать потери перемещаемых деталей. Это важно.
Размер камеры выбирается с учетом размеров изделий, тележек и выходов загрузки. Для боковых панелей нужен свободный проход, а для мелких деталей — удобная организация подвесов. Но производительность одноместности вентилятора недостаточна: важны равномерный воздушный поток, подходящая фильтрация и своевременная замена фильтров. Засорение заметно не всегда. Однако оно может ухудшить условия подачи и увеличить время обслуживания.
В процессе работы оператору нужны понятные индикаторы температуры и фильтры состояния. Режим сушки задается с учетом требований применения покрытия, а не универсальной настройки. Между сменами полезно проверять чистоту пола, решёток и светильников: осевшая пыль способна испортить внешний вид поверхности. Иногда на этапе выбора слишком сосредотачиваются на темпе выпуска. Стоит проверить и другое: помочь персоналу безопасно обслуживать оборудование и быстро очищать рабочую зону.
Как выбрать покрасочную камеру для производства? Применение покрасочной камеры в производственном процессе.
| Производственные требования | Подходящая конфигурация стенда | Как это используется в процессе | Ключевые моменты выбора |
|---|---|---|---|
| Мелкие детали и мелкосерийное производство | Закрытая камера для сухой фильтрации с поперечной циркуляцией воздуха. | Детали распыляются внутри корпуса; отфильтрованный воздух поступает в рабочую зону к вытяжным фильтрам. | Проверьте габариты детали, доступ для загрузки, частоту замены фильтра, а также соответствие воздушного потока методу нанесения покрытия и распыления. |
| Крупные панели, шкафы или изготовленные на заказ компоненты. | Потенциальная или полунисходящая воздушная камера с сухой фильтрацией | Оператор распыляет жидкость в контролируемом замкнутом пространстве, а поток воздуха направляет излишки распыленной жидкости к вытяжному фильтру. | Оставьте зазор вокруг самой крупной заготовки и убедитесь, что поток воздуха не разносит брызги краски по свежеокрашенным поверхностям. |
| Высококачественная обработка с жесткими требованиями к качеству поверхности. | Вентиляционная камера с нисходящим потоком воздуха, если позволяют планировка здания и бюджет. | Воздух подается сверху и отводится через пол или напольную вытяжную систему, что помогает отводить избыточное распыление от рабочей зоны. | Необходимо учитывать требования к приямкам или фальшполу, фундаментным работам, балансировке воздуха и доступу для обслуживания напольных фильтров. |
| Частые изменения цвета или более интенсивное распыление краски. | Камера для промывки водой, при наличии системы водоподготовки и соответствующих разрешений. | Система сбора на водной основе улавливает часть распыленной в воздухе краски; собранные остатки краски обрабатываются системой очистки в покрасочной камере. | При сравнении следует учитывать циркуляцию воды, удаление осадка, обработку сточных вод, использование химикатов и эксплуатационные расходы. |
| Детали, требующие контролируемой сушки или отверждения. | Покрасочная камера с совместимым режимом нагрева или раздельного отверждения, если это допускается технологическим процессом нанесения покрытия. | После распыления система может переключиться на заданный цикл сушки или отверждения, либо детали могут быть перемещены в отдельную печь. | Используйте технические данные производителя покрытия относительно температуры и времени; проверьте средства контроля безопасности оборудования и утвержденные режимы работы. |
| Непрерывное или высокопроизводительное производство | Камера, интегрированная с конвейером, зоной отверждения и оборудованием для полимеризации по мере необходимости. | Детали проходят скоординированные этапы подготовки, распыления, сушки и отверждения. | Подберите скорость конвейера и вместимость камеры в соответствии с требуемой производительностью; спланируйте переналадку, доступ для технического обслуживания и безопасное разделение технологических зон. |
Окончательные размеры покрасочной камеры, параметры воздушного потока, фильтрации, контроля температуры и противопожарной защиты должны определяться исходя из характеристик обрабатываемой детали, системы нанесения покрытия, распылительного оборудования, применимых норм и правил, а также квалифицированной системы вентиляции.